

Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-09-14 Origen:Sitio


La selección de un componente de transmisión basándose únicamente en el ajuste dimensional ignora un enorme riesgo oculto. Las fallas catastróficas del sistema a menudo ocurren sin previo aviso. Esta realidad se aplica igualmente a los motores de automóviles y a la maquinaria industrial pesada. Las pruebas de calidad verificables ofrecen el único método de evaluación objetivo disponible. Separa eficazmente las afirmaciones de marketing de la longevidad operativa del mundo real. Los equipos de adquisiciones y los ingenieros se enfrentan a una decisión muy difícil. ¿Cómo se garantiza que un componente sobrevivirá en entornos operativos hostiles? Nuestro objetivo aquí es simple y altamente factible. Proporcionamos un marco concreto para evaluar los protocolos de prueba de los proveedores. Debe hacer esto antes de finalizar cualquier contrato de compra importante. Aprenderá qué pruebas estáticas y dinámicas son más importantes para la confiabilidad. También explicamos cómo verificar los informes de prueba con respecto a las tolerancias de ingeniería exactas. Al final, podrá tomar decisiones de adquisición basadas en evidencia con confianza.
Los sistemas mecánicos dependen de una perfecta sincronización para funcionar correctamente. Seleccionar una correa de distribución no probada pone en riesgo toda su operación. Debemos examinar minuciosamente las consecuencias precisas de la falla de un componente. En aplicaciones automotrices, los motores de interferencia enfrentan el mayor peligro. Los pistones y las válvulas comparten exactamente el mismo espacio cilíndrico. Dependen de una sincronización precisa para evitar el contacto físico. Cuando se rompe un cinturón, esta sincronización desaparece instantáneamente. El pistón sube y golpea las válvulas abiertas. Esta colisión dobla las válvulas permanentemente. Rutinariamente destruye la culata. A menudo arruina todo el bloque del motor.
Los entornos de automatización industrial enfrentan consecuencias igualmente graves. Los sistemas transportadores utilizan una sincronización precisa para el posicionamiento del producto. Los brazos robóticos requieren una sincronización exacta para las tareas de montaje. Una correa rota detiene inmediatamente toda la línea de producción. La producción se detiene por completo. Los equipos de mantenimiento se apresuran a diagnosticar el problema mecánico. Estas fallas representan interrupciones operativas catastróficas. Nunca son inconvenientes menores. Provocan retrasos masivos en la producción y retrasos en los plazos de entrega.
Muchos compradores tienen fuertes suposiciones sobre las etiquetas OEM versus las del mercado de repuestos. Algunos compradores asumen que las etiquetas OEM garantizan la perfección absoluta. Otros asumen que las etiquetas del mercado de accesorios significan inherentemente una calidad más baja. Ninguno de estos supuestos es válido en la fabricación moderna. La etiqueta del mercado de accesorios no es inherentemente peor. Sin embargo, requiere absolutamente un escrutinio más estricto por parte del comprador. Debe evaluar rigurosamente los datos de prueba subyacentes. Los datos empíricos de laboratorio proporcionan la única prueba de rendimiento equivalente al OEM. No se pueden basar las decisiones de adquisición únicamente en la reputación de la marca. Debe exigir datos de ingeniería verificables.
Las pruebas estáticas de materiales validan la integridad estructural del núcleo. Comenzamos examinando los protocolos de prueba de resistencia a la tracción. Las pruebas de tracción miden la resistencia de los cordones de refuerzo internos. Los fabricantes suelen utilizar cables de fibra de vidrio, acero o Kevlar. La fibra de vidrio soporta excepcionalmente bien las altas temperaturas del motor. El acero proporciona una enorme resistencia a la tracción para cargas industriales pesadas. Kevlar resiste brillantemente cargas de impacto repentinas. Probamos estos cables utilizando máquinas de tracción hidráulica. Los estiramos hasta que finalmente se partan. El enfoque de evaluación es estricto. Debemos asegurarnos de que la correa no se estire más allá de las tolerancias aceptables bajo carga.
La prueba de dureza valida la consistencia del compuesto. Los laboratorios utilizan las escalas Shore A y Shore D. Shore A mide compuestos de caucho flexibles. Shore D mide materiales rígidos de poliuretano. Un durómetro presiona un pasador de acero en el material. Mide la resistencia exacta a la sangría. Necesitas un equilibrio preciso aquí. El enfoque de la evaluación es sencillo. Verificamos que el material no sea demasiado quebradizo. Los materiales frágiles se agrietan fácilmente si se doblan continuamente. También nos aseguramos de que no quede demasiado blando. Los materiales blandos desprenden polvo rápidamente y se desgastan prematuramente.
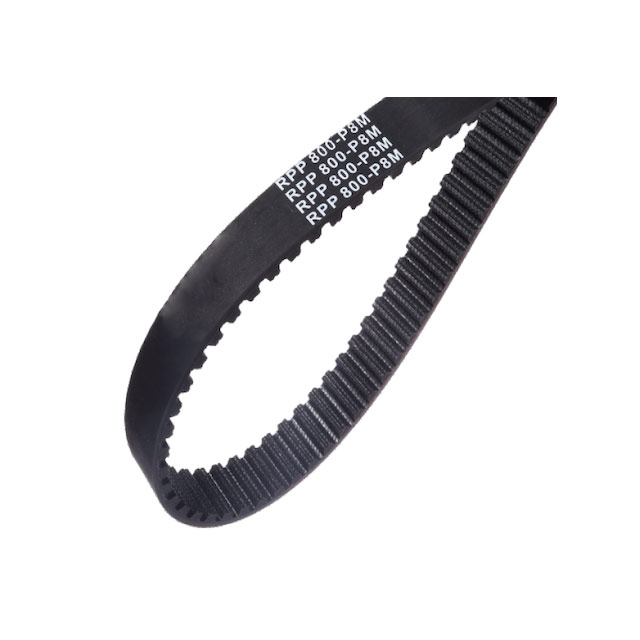
El análisis de la resistencia al corte de los dientes maneja fuerzas extremas. Los entornos de alto torque exigen dientes increíblemente fuertes. Imagínese un repentino estallido de aceleración. La fuerza resultante puede arrancar los dientes del cuerpo de la correa. Montamos correas de prueba sobre poleas bloqueadas. Aplicamos mecánicamente una fuerza de rotación masiva. Medimos el punto exacto de fallo estructural. Este enfoque de evaluación es fundamental para aplicaciones de servicio pesado. Confirma que los dientes no se romperán en condiciones de carga elevada. Esto es especialmente relevante al verificar una correa de distribución rpp diseñada para transmisión de par elevado. El perfil del diente parabólico se basa enteramente en este enlace químico.
Las pruebas estáticas sólo cuentan la mitad de la historia. Las pruebas dinámicas simulan el estrés operativo del mundo real. Las pruebas de fatiga por flexión son implacables y vitales. Las poleas doblan la correa miles de veces por minuto. Simulamos esta flexión continua utilizando equipos de laboratorio motorizados. Hacemos funcionar las correas durante millones de ciclos consecutivos. El enfoque de la evaluación es claro. Queremos identificar límites específicos del ciclo de vida. Medimos exactamente cuando comienza el deshilachado del cordón interno. También controlamos cuándo el material de soporte comienza a degradarse.
El ciclo térmico y las pruebas ambientales exponen debilidades ocultas. Los motores alcanzan temperaturas de ebullición muy rápidamente. Las máquinas industriales suelen funcionar en entornos exteriores helados. El gas ozono ataca los compuestos de caucho de forma invisible. Exponemos las correas de prueba a calor extremo dentro de hornos industriales. Los congelamos dentro de cámaras criogénicas. Los bombardeamos con gas ozono concentrado. El enfoque de la evaluación apunta a la durabilidad a largo plazo. Debemos demostrar que el compuesto resiste el endurecimiento con el tiempo. Debe resistir grietas microscópicas. Debe mantener su flexibilidad original.
La resistencia química y al aceite es muy importante en entornos hostiles. Los motores eventualmente pierden aceite caliente sobre las piezas móviles. Las líneas de montaje utilizan frecuentemente disolventes de limpieza agresivos. Mojamos las correas de prueba en estos fluidos agresivos. Medimos cualquier hinchazón o degradación estructural resultante. El enfoque de evaluación protege su maquinaria. Nos aseguramos de que las fugas incidentales de aceite no comprometan la integridad estructural. Los disolventes industriales no deben disolver el compuesto de caucho.
Tabla 1: Parámetros comunes de pruebas de resistencia y métricas de evaluación
| Categoría de prueba | Simulación Condición | Evaluación Enfoque e indicadores de falla |
|---|---|---|
| Fatiga por flexión | Millones de ciclos de flexión sobre poleas de prueba | Cordón interno deshilachado, degradación del material de respaldo. |
| Ciclismo Térmico | Cambio rápido entre -40°C y +150°C | Endurecimiento del compuesto, microfisuras, pérdida de elasticidad. |
| Exposición al ozono | Cámaras de gas de ozono de alta concentración | Agrietamiento superficial, envejecimiento químico acelerado. |
| Resistencia química | Inmersión en aceites de motor y disolventes calientes. | Hinchazón del material, ablandamiento, delaminación estructural. |
La fabricación de precisión requiere estrictas pruebas de tolerancia dimensional. Para ello utilizamos herramientas de medición óptica avanzadas. Los escáneres láser miden el tono con precisión. El paso es la distancia exacta entre los centros de los dientes individuales. También comprobamos la profundidad del diente y el ancho total hasta micras. ¿Por qué esto importa? Incluso una variación de una fracción de milímetro causa graves problemas. Provoca inmediatamente una desalineación mecánica. Genera fuertes chirridos durante el funcionamiento. Acelera drásticamente el desgaste de los dientes.
Revisar la hoja de especificaciones publicada es un paso de adquisición obligatorio. No se puede simplemente confiar en un folleto de marketing. Debe comparar las especificaciones publicadas de la correa de distribución con los informes de pruebas de lotes reales. Busque un Certificado de Análisis formal. Compare las clasificaciones de tracción directamente. Verifique que los números de dureza coincidan con el rango prometido. Los resultados del laboratorio deben alinearse perfectamente con sus requisitos de ingeniería.
Evaluar kits completos requiere una visión integral. Los cinturones rara vez fallan completamente por sí solos. Dependen en gran medida de los tensores para mantener la presión correcta. Giran constantemente alrededor de poleas locas. Una polea tensora atascada destruirá una correa perfecta en segundos. Un tensor débil permite que la correa salte los dientes. Debe evaluar los estándares de prueba de estos componentes incluidos. La evaluación de los kits completos es igualmente fundamental que la evaluación de la correa en sí.
Evaluar al fabricante es tan importante como evaluar el producto. Consideramos las certificaciones de calidad como un requisito básico. ISO 9001 demuestra la competencia básica en fabricación. TS 16949 es estrictamente necesario para la producción de automóviles. Requieren procedimientos documentados y procesos rastreables. No los trate como características diferenciadoras. Simplemente hacen entrar al vendedor en la puerta. Actúan como filtro obligatorio para el cribado inicial.
La trazabilidad y las pruebas de lotes separan a los proveedores excelentes de los promedio. Un proveedor creíble de correas de distribución prueba cada lote. No se basan en pruebas de tipo históricas de hace cinco años. Los compuestos materiales cambian con el tiempo de forma natural. Los entornos de fabricación fluctúan constantemente. Exija total transparencia en la trazabilidad de los lotes. Necesita pruebas para su producción específica.
Debe evaluar las capacidades de prueba internas versus las de terceros. El equipo de laboratorio interno acelera significativamente los ciclos de prueba. Busque probadores de tracción y cámaras climáticas en el sitio. Sin embargo, las pruebas de terceros proporcionan una verificación independiente. Los laboratorios metalúrgicos y de polímeros independientes añaden una enorme credibilidad. Eliminan por completo los prejuicios internos. Quiere un proveedor que utilice una combinación de ambos métodos.
Cree un plan de acción de preselección antes de aprobar a cualquier proveedor. Utilice estas pautas estrictas:
Los equipos de adquisiciones deben adoptar una mentalidad de evaluación muy rigurosa. Debemos alejarnos de la lealtad subjetiva a la marca. Debemos girar estrictamente hacia compras basadas en datos y evidencia. Las fallas mecánicas conllevan inmensos riesgos operativos. No puede darse el lujo de confiar en afirmaciones de marketing no verificadas. La ingeniería de precisión requiere datos de prueba de precisión.
Solicite siempre resultados de laboratorio documentados antes de finalizar un contrato. Centrarse específicamente en las capacidades de resistencia a la tracción. Exija prueba de resistencia a la fatiga por flexión. Verifique la precisión dimensional exacta utilizando datos de escaneo óptico. Trate la transparencia de los datos como el indicador definitivo de un proveedor confiable. Los proveedores que comparten abiertamente sus metodologías de prueba merecen su negocio. Quienes se esconden detrás de folletos genéricos no lo hacen.
R: La inspección visual (verificación de grietas, vidriados o bordes deshilachados) es útil para el mantenimiento reactivo y el monitoreo del ciclo de vida, pero no puede determinar la resistencia del cable interno o la calidad del material de una correa nueva. Se requieren pruebas de laboratorio para la evaluación de adquisiciones.
R: Las correas RPP (perfil parabólico reforzado) deben someterse a rigurosas pruebas de corte de dientes y pruebas de carga dinámica para garantizar que el perfil de dientes parabólico pueda soportar cargas de impacto pesadas sin deslizarse ni cortarse.
R: Los proveedores acreditados deben proporcionar un Certificado de conformidad (CoC) o un informe de prueba de material por lote de producción o, como mínimo, ofrecer datos detallados de la prueba de tipo anualmente o cada vez que se actualice el compuesto del material.


